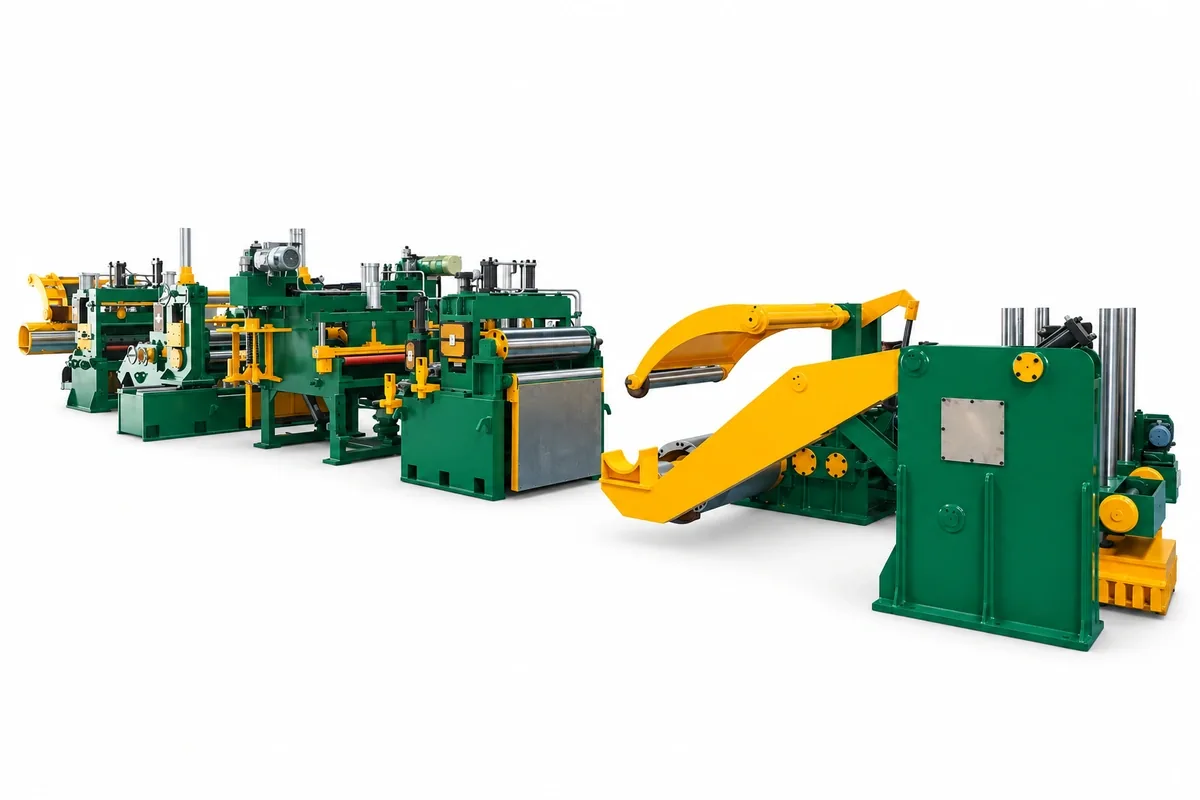
Threading coil pada slitting line sering dipandang sebagai langkah singkat antara satu pesanan produksi dan pesanan berikutnya. Padahal sebenarnya merupakan titik kendali seluruh proses slitting. Cara coil diterima, diposisikan di tengah, dibuka, dipandu, dan diumpankan memengaruhi kontak operator, daya rekat strip, kondisi tepi, waktu set-up, dan stabilitas coil jadi pertama.
Bagi pengolah yang bekerja dengan strip tipis, presisi, atau bernilai tinggi, threading yang asal-asalan dapat berakibat lebih dari sekadar keterlambatan. Umpan yang tidak dipersiapkan dengan baik dapat menyebabkan penyimpangan lateral, over-handling, kontak permukaan, atau penyesuaian terburu-buru pada kepala potong. Pendekatan terbaik bukanlah membuat changeover pesanan hanya lebih cepat, tetapi membuatnya dapat diulang: urutan yang sama dan terverifikasi setiap kali, tanggung jawab yang jelas, dan posisi mesin yang diketahui.
Artikel ini menjelaskan bagaimana pembeli dan tim produksi dapat memandang threading coil pada slitting line sebagai proses yang terkendali. Ini adalah panduan praktis yang tidak menggantikan panduan operasi dari produsen peralatan, penilaian risiko lapangan, pelatihan, atau persyaratan keselamatan yang berlaku.
Mengapa threading coil layak mendapat perhatian teknis
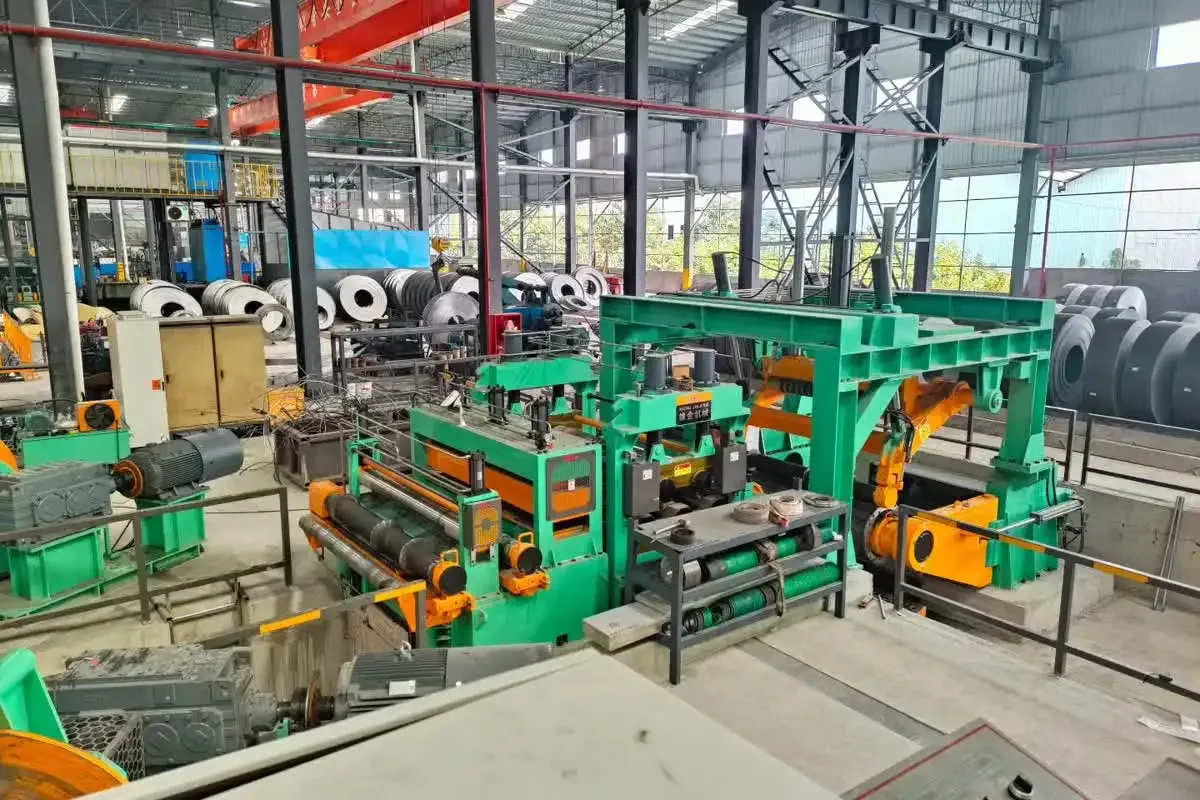
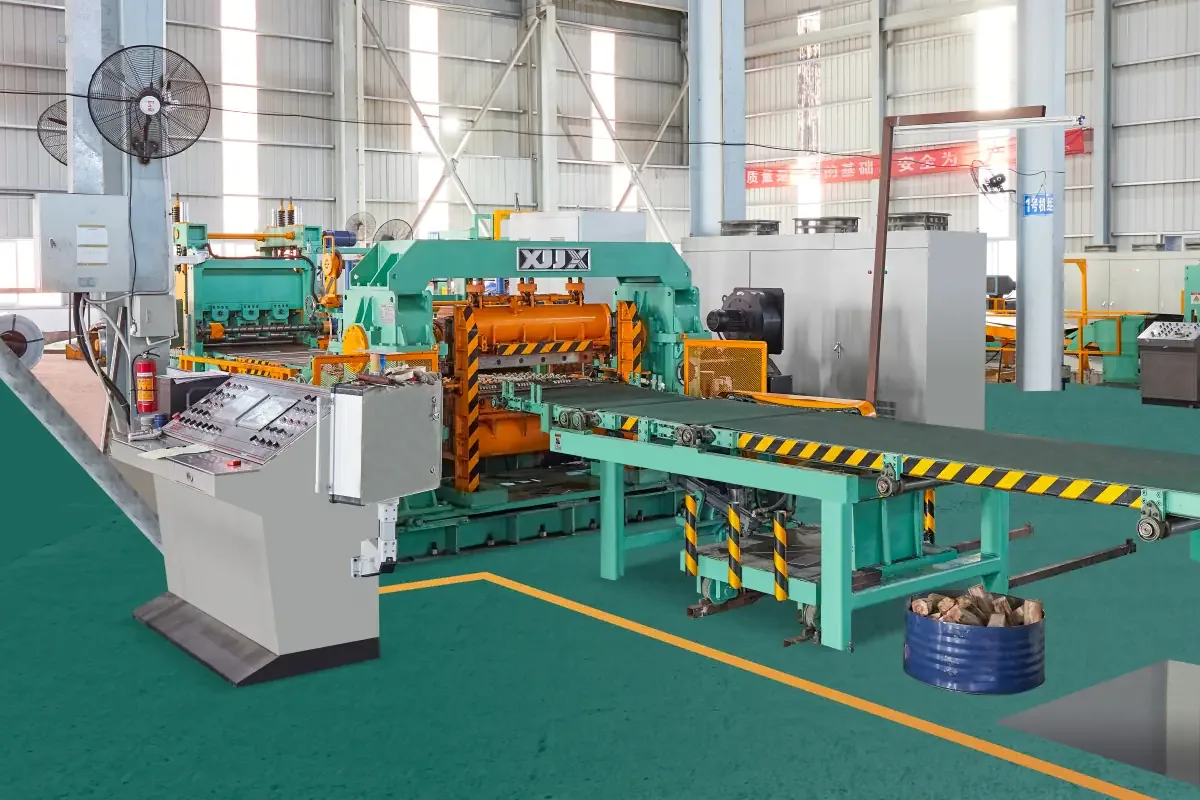
Sebuah slitting line melewatkan coil lebar melalui banyak fungsi yang saling terhubung: transportasi coil, feeding, guiding masuk, slitting, penanganan scrap, kontrol tegangan, dan recoiling. Selama threading, strip belum berada dalam kondisi stabil. Operator mungkin memverifikasi keselarasan, mengamankan ujung strip yang aman, dan memastikan strip mengikuti jalur yang direncanakan sebelum lini dipercepat.
Itulah sebabnya modul masuk sangat penting. Coil mungkin terdefinisi dengan baik dan kepala potong mungkin terpasang dengan baik; tetapi jika pemposisian coil di tengah atau guiding strip tidak konsisten, meter-meter pertama strip tetap dapat terpengaruh. Threading yang dapat diulang mengurangi kebutuhan koreksi di menit-menit terakhir dan membantu tim menentukan apakah masalah kualitas berasal dari pemuatan coil, guiding masuk, kepala potong, atau lebih jauh ke hilir.
Ini juga meningkatkan serah terima antar shift. Ketika setiap changeover pesanan menggunakan titik kendali yang sama, para shift dapat membandingkan hasil set-up, mencatat pengecualian, dan meningkatkan proses tanpa bergantung pada ingatan satu operator.
1. Mulai dari coil dan rencana pemuatan
Sebelum coil mencapai uncoiler, verifikasi data pesanan yang memengaruhi set-up: lebar coil, rentang ketebalan, diameter dalam dan luar, berat coil, kondisi material, sensitivitas permukaan, dan lebar strip yang dibutuhkan. Metode transportasi harus sesuai dengan ukuran coil aktual dan kapasitas nominal peralatan yang digunakan. Jangan hanya mengandalkan perkiraan visual ketika dokumen pesanan atau identitas coil tersedia.
Rencana pemuatan juga harus mendefinisikan arah penempatan coil dan arah feeding sebelum coil dipindahkan ke tempatnya. Coil yang terorientasi dengan baik mengurangi penanganan setelah pemuatan. Tim harus dapat memverifikasi arah yang direncanakan dalam sekejap, alih-alih mengetahuinya setelah strip sebagian masuk ke lini.
Inilah alasan mengapa, bagi pembeli yang menentukan lini baru, rute coil car, kapasitas angkat, geometri penyangga, dan akses ke lini layak mendapat perhatian sebesar kapasitas kepala potong. Coil car harus memberikan penyerahan yang terkendali ke uncoiler, bukan menambah penyesuaian manual yang canggung. Konfigurasi yang tepat bergantung pada data coil dan tata letak; oleh karena itu harus diverifikasi selama peninjauan teknis.
2. Siapkan jalur threading yang bersih dan terlihat
Setelah coil diamankan, target berikutnya adalah membuat jalur strip yang direncanakan terlihat. Singkirkan material kemasan yang longgar, verifikasi bahwa meja masuk dan guide roll bebas dari halangan yang tidak perlu, dan pastikan peralatan bergerak yang relevan berada pada posisinya. Tujuannya bukan kerapian estetika; melainkan melihat ujung strip, titik kontak panduan, dan potensi titik jepit sebelum gerakan dimulai.
Pada proses yang menggunakan hold-down roll, pemisah (separator), pinch roll, atau entry roll bermotor, posisi dan urutannya harus didefinisikan dalam instruksi kerja. Tim harus tahu perangkat mana yang pertama kali membangun kendali atas strip dan mana yang tetap terpisah hingga ujung strip melewatinya. Ini mengurangi kemungkinan dua operasi saling bertentangan atau strip bergerak tak terduga selama penyesuaian.
Jalur threading yang dirancang dengan baik juga memudahkan perlindungan material yang terbuka. Untuk strip cerah, berlapis, atau mudah tergores, tinjau permukaan kontak serta kebersihan roll atau meja sebelum threading. Bekas permukaan sering kali mahal, karena terkadang baru muncul setelah coil jauh berjalan dalam produksi.
3. Posisikan strip di tengah sebelum mengharapkan koreksi dari kepala potong
Edge guiding tidak menggantikan coil yang ditempatkan dengan buruk. Fungsinya adalah membangun dan menjaga referensi strip yang direncanakan saat masuk ke lini. Jika coil mulai terlalu jauh dari tengah, operator dapat dipaksa untuk sering mengoreksi; ini meningkatkan risiko kontak tepi dan penyimpangan lateral.
Praktik yang baik adalah mendefinisikan langkah verifikasi keselarasan sederhana sebelum ujung strip mencapai kepala potong. Tim memverifikasi garis tengah coil, pengaturan guiding masuk, dan kesesuaian jalur strip yang direncanakan dengan pesanan produksi. Gunakan tanda tengah visual, skala, atau indikator posisi digital secara konsisten jika tersedia, dan catat pengaturan non-standar yang dibutuhkan pesanan.
Pada pergerakan lambat pertama strip, amati apakah strip masuk tegak lurus dan apakah kecenderungan melengkung (camber) berubah setelah setiap peralatan masuk. Koreksi kecil dan dini pada kecepatan aman lebih mudah dipahami daripada koreksi besar yang dilakukan setelah banyak roll, pisau, dan perangkat tegangan memengaruhi strip.
Untuk gambaran lebih luas tentang alur teknologi lini, lihat halaman apa itu slitting line. Kunci disiplin dalam changeover pesanan sederhana: setiap modul harus menerima strip dari modul sebelumnya dalam kondisi terkendali.
4. Perlakukan pergerakan pertama strip sebagai tahap verifikasi
Pergerakan pertama coil harus dilakukan dengan maksud. Ini adalah tahap verifikasi arah strip, kondisi ujung, daya rekat dasar, dan hubungan antara peralatan masuk dan kepala potong. Lini harus dipertahankan dalam mode aman dan terkendali hingga tim memastikan strip terposisikan dengan baik dan tidak ada kontak tak terduga.
Tanggung jawab harus jelas. Di mana prosedur lapangan mensyaratkan, satu orang harus mengoordinasikan urutan; yang lain harus berdiri di tempat komunikasi visual memungkinkan dan aman. Kontrol, penghentian darurat, dan area di sekitar komponen berputar harus tetap dapat diakses. Tidak ada operator yang boleh memasuki zona berbahaya untuk "mengikuti" strip saat peralatan berjalan.
Catatan set-up yang bermanfaat dapat mencakup kode coil, nomor pesanan, referensi guiding masuk, kondisi penanganan abnormal, waktu hingga operasi stabil, dan tindakan korektif jika lintasan pertama tidak merekat seperti yang diharapkan. Seiring waktu, informasi ini mengungkapkan sumber variasi berulang dalam set-up dan membantu tim teknis memutuskan untuk menyesuaikan guiding, mengubah instruksi kerja, atau meninjau mekanik.
5. Jaga kualitas strip sepanjang kepala potong
Ketika ujung strip mencapai kepala potong, fokus beralih dari penempatan coil ke feeding yang terkendali. Strip harus datang tanpa penyimpangan lateral berlebihan atau tegangan yang tidak stabil. Sebuah kepala tidak dapat memberikan lebar strip dan kondisi tepi yang direncanakan secara konsisten jika feeding ke pisau berubah secara tak terduga.
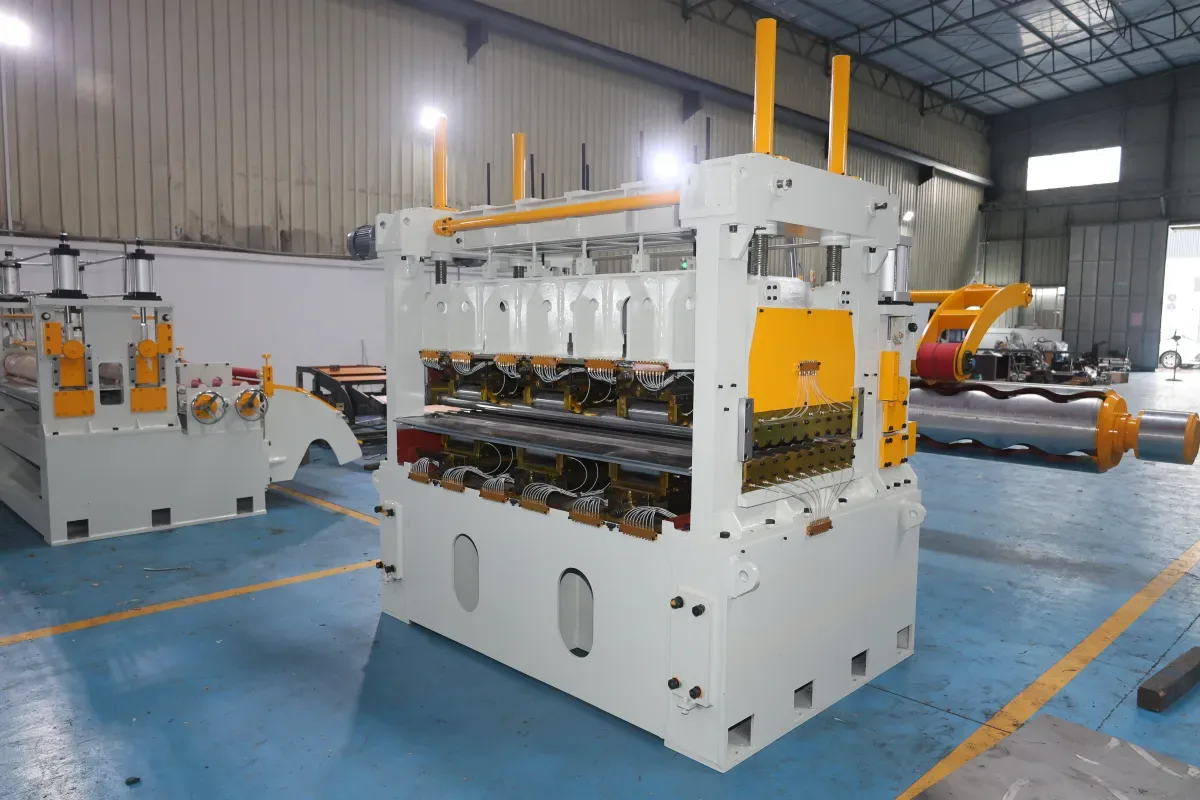
Penyesuaian pisau, pemilihan shim, overlap, dan clearance harus didefinisikan untuk material dan tipe potong oleh personel yang berkualifikasi, sesuai prosedur terdokumentasi lini. Pertanyaan praktis selama threading adalah apakah strip memasuki pisau pada posisi yang direncanakan dan apakah strip pertama yang keluar dari modul potong stabil.
Jika strip pertama menunjukkan penyimpangan abnormal, tepi rusak, bergelombang, atau pemisahan yang tidak merata, tahan keinginan untuk terus berakselerasi tanpa alasan yang jelas. Berhenti dan tinjau proses secara terkendali. Akar masalah bisa berada pada keselarasan hulu, kondisi strip, set-up perkakas, karakteristik tegangan, atau faktor lain yang spesifik pada lini. Mencatat kondisi sebelum melakukan perubahan biasanya lebih bermanfaat daripada mencoba beberapa penyesuaian sekaligus.
6. Bawa keterulangan menjadi standar operasi
Keterulangan lahir dari kombinasi desain dan disiplin operasional. Di sisi peralatan, pembeli dapat meninjau pemposisian coil car, bukaan mandrel uncoiler, penempatan hold-down roll dan pemisah, pengaturan guiding masuk, visibilitas lini, pelindung, kontrol, dan akses perawatan. Di sisi operasional, tim membutuhkan langkah threading yang terdokumentasi, aturan serah terima, titik kendali, dan prosedur pelaporan anomali.
Daftar periksa praktis harus cukup singkat untuk digunakan, tetapi cukup spesifik agar tidak ada yang terlewat. Daftar ini dapat mencakup identitas coil, persetujuan pengangkatan dan pemuatan, arah coil, peralatan yang siap, jalur strip yang jelas, pengaturan guiding, pergerakan pertama yang terkendali, inspeksi strip pertama, dan persetujuan operasi stabil. Daftar pastinya harus disesuaikan dengan konfigurasi lini dan program keselamatan pelanggan.
Untuk aplikasi yang membutuhkan kendali strip ketat, melibatkan pemasok peralatan sejak dini bermanfaat. Misalnya, peninjauan desain slitting line strip tipis 650 presisi tinggi harus mempertimbangkan strip yang direncanakan, material, metode recoiling hilir, dan alur kerja lapangan secara bersamaan. Tidak ada komponen terisolasi yang menentukan apakah changeover pesanan akan dapat diulang; hasilnya berasal dari hubungan seluruh proses, dari masuk hingga recoiling.
Yang harus ditanyakan pembeli sebelum menutup slitting line
- Bagaimana coil akan dimuat, diposisikan di tengah, dan ditransfer ke uncoiler untuk strip aktual?
- Peralatan masuk apa yang mengendalikan ujung strip selama threading dan bagaimana cara menyetelnya?
- Dapatkah operator melihat referensi masuk dan kepala yang kunci dari posisi kendali yang ditentukan?
- Akses, pelindung, dan penguncian apa yang dimiliki peralatan untuk threading dan penyesuaian rutin?
- Posisi operasi, pengaturan guiding, dan titik kendali apa yang harus didokumentasikan tim produksi?
- Bagaimana konfigurasi lini akan berubah untuk material yang sensitif terhadap permukaan, strip sempit, atau material bernilai tinggi?
Awal yang terkendali menciptakan akhir yang stabil
Changeover pesanan yang cepat hanya bernilai jika menghasilkan lini yang stabil. Proses threading coil yang disiplin pada slitting line membuat meter-meter pertama strip lebih terkendali, coil jadi pertama lebih mudah dievaluasi, dan seluruh changeover lebih dapat diulang. Pengolah yang memperlakukan transportasi coil, guiding masuk, dan verifikasi lintasan pertama sebagai langkah teknis — bukan transisi informal — dapat membangun fondasi yang lebih andal untuk kualitas dan produksi.