Ketika pengolah coil menghadapi keluhan kerataan, kata-kata straightener dan leveler terkadang digunakan seolah memiliki arti yang sama. Dalam keputusan pembelian, jalan pintas ini dapat menciptakan penyimpangan yang mahal. Pilihan yang tepat memengaruhi keandalan lini dalam mengumpan peralatan berikutnya, kinerja strip yang diolah pada tahap-tahap berikutnya, dan volume pengerjaan ulang atau penyortiran yang dapat dihindari yang harus ditanggung sebuah service center.
Kedua mesin sama-sama menggunakan pembengkokan terkendali melalui roll. Namun fungsi teknologi yang direncanakan bisa berbeda. Pembeli harus berangkat dari kondisi material dan keluaran yang dibutuhkan, bukan dari nama mesin yang familier. Panduan praktis ini menjelaskan perbedaannya, pertanyaan kunci pada tahap penentuan, dan bagaimana pilihan ini masuk ke dalam cut-to-length line yang lengkap.
Nama bisa tumpang tindih, tetapi teknologi dulu
Terminologi mesin belum sepenuhnya distandarkan di industri. Satu pemasok bisa menyebut modul koreksi kompak sebagai straightener; pemasok lain bisa mendefinisikan konfigurasi yang lebih besar sebagai modul straightener atau leveler. Oleh karena itu, sebuah nama saja bukan spesifikasi teknis.
Titik awal yang bermanfaat adalah mendefinisikan cacat atau risiko teknologi. Apakah coil masuk memiliki lengkungan coil memanjang? Apakah strip menyimpang, melengkung melintang (crossbow), atau berperilaku tidak konsisten saat mencapai shear, press, stasiun las, atau recoiler? Apakah pengolah membutuhkan lembaran yang jelas lebih rata untuk penumpukan, fabrikasi, atau tahap berikutnya yang presisi? Gelombang tepi, tekuk tengah, kerusakan lokal, tegangan sisa, kondisi permukaan, dan variabilitas material — masing-masing dapat menunjuk pada tingkat kendali teknologi yang berbeda.
Tidak ada modul koreksi berroll yang seharusnya bertujuan menyelesaikan setiap kondisi masuk. Kelas material, rentang ketebalan, lebar strip, karakteristik luluh, berat coil, sensitivitas permukaan, dan kerataan target harus dievaluasi bersama. Untuk aplikasi yang menantang, solusi akhir harus selalu divalidasi dengan rekayasa spesifik proyek.
Straightener umumnya dipilih untuk apa
Straightener umumnya dipilih ketika persyaratan utama adalah mengurangi lengkungan coil atau memperbaiki masuknya strip ke tahap lini berikutnya. Dengan membengkokkan strip secara berulang ke arah berlawanan, ia dapat membantu strip menjadi lebih stabil dalam feeding, guiding, pemotongan, atau recoiling. Targetnya umumnya adalah jalur strip yang lebih andal, bukan hasil kerataan lembaran yang paling ketat.
Kapan straightener masuk akal secara ekonomi
Modul straightener bisa menjadi pilihan yang masuk akal ketika material masuk relatif homogen dan kebutuhan utama proses berikutnya adalah feeding yang stabil. Contoh: modul masuk sebelum proses lain, lini di mana produk tetap dalam bentuk strip, atau aplikasi di mana derajat kerataan yang diminta pelanggan sedang. Ia juga bisa menjadi bagian praktis dari tata letak feeding coil yang lebih luas ketika tim teknis sudah mendefinisikan bentuk sisa yang dapat diterima.
Ini bukan berarti straightener adalah jawaban "dasar" untuk setiap coil. Kelas berkekuatan tinggi, strip lebar, persyaratan permukaan ketat, dan variabilitas kondisi coil masuk dapat mengubah perhitungan. Pembeli harus bertanya cacat apa yang diharapkan dikoreksi peralatan dan bagaimana hasilnya akan diukur setelah tahap berikutnya — bukan apakah mesin didefinisikan sebagai straightener.
Apa yang dikendalikan leveler
Leveler umumnya dipilih ketika lini menuntut kendali yang lebih sadar atas bentuk strip dan derajat kerataan. Penempatan roll, strategi penyangga, rentang penyetelan, dan metode kontrol dirancang di sekitar penciptaan deformasi terkendali di seluruh strip. Tujuannya adalah mengelola tegangan sisa dengan lebih efektif; sehingga material yang diolah berkinerja lebih konsisten pada pekerjaan berikutnya.
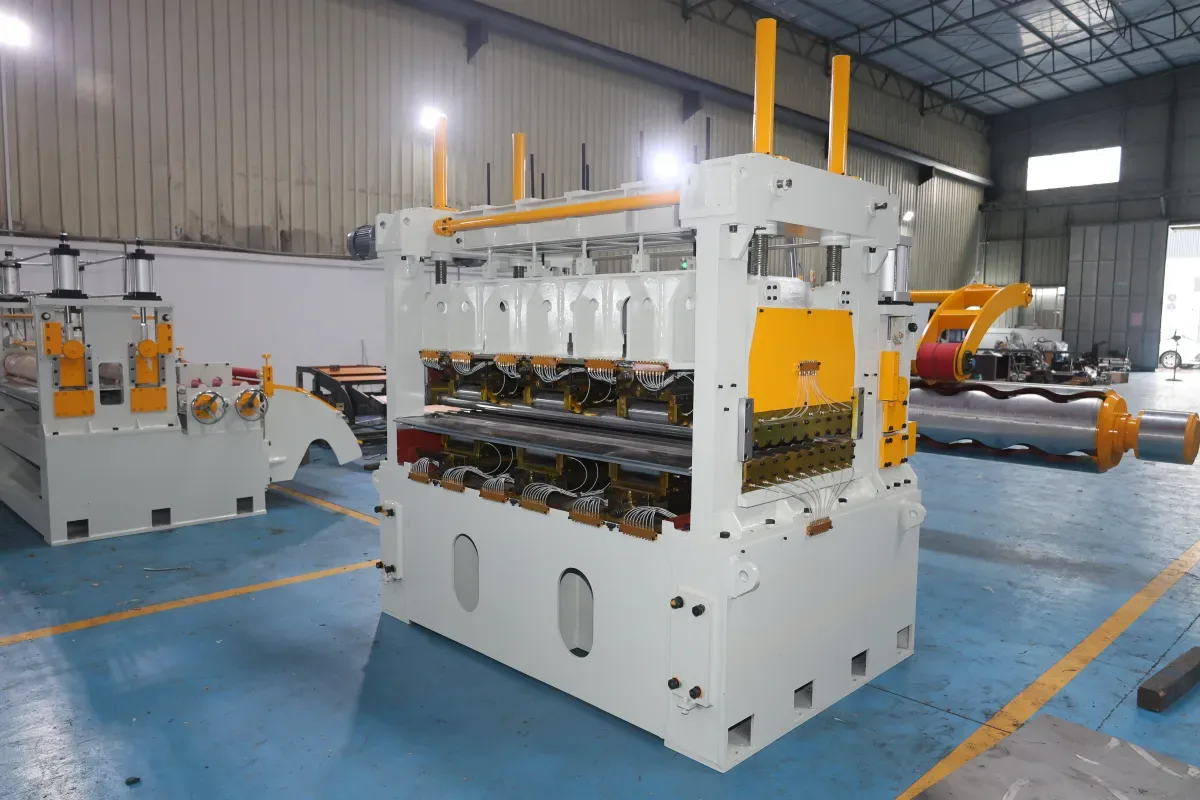
Leveler 4HI adalah contoh modul leveler berroll. Penempatan roll yang presisi, desain penyangga, rentang material yang dapat diterapkan, dan ekspektasi kerataan akhir harus divalidasi untuk setiap proyek.
Rata tidak sama dengan terlihat rata
Sebuah strip bisa terlihat rata memanjang, tetapi masih membawa masalah bentuk yang muncul setelah pemotongan, penumpukan, blanking, pembentukan, atau pengelasan. Sebuah lembaran juga bisa terletak relatif rata di satu titik, tetapi bereaksi berbeda ketika tahap berikutnya melepaskan tegangan sisa. Itulah sebabnya orang yang menginginkan kerataan andal harus mendefinisikan kondisi akhir strip atau lembaran, bukan tampilannya di keluaran mesin.
Kebutuhan leveler menjadi sangat penting ketika material akan dipotong menjadi lembaran, mengumpan tahap fabrikasi, atau melewati peralatan yang menginginkan masukan yang stabil dan dapat diulang. Pada cut-to-length line, modul leveler harus dievaluasi bersama dengan kendali masuk, metode pemotongan, pengeluaran, dan penumpukan. Konfigurasi yang tepat bergantung pada seluruh rute teknologi, bukan pada mesin yang terisolasi.
Bandingkan rute teknologi berikutnya, bukan modul roll
Bagi pengolah coil, pilihan antara leveler dan straightener harus terhubung langsung dengan nilai yang diciptakan setelah modul koreksi. Lini yang memproduksi strip untuk recoiling dan lini yang memproduksi lembaran untuk penumpukan terkendali memiliki prioritas berbeda. Pelanggan yang mengumpan press, sistem laser, atau tahap fabrikasi bisa memiliki toleransi bentuk sisa yang berbeda dari pelanggan lembaran stok standar.
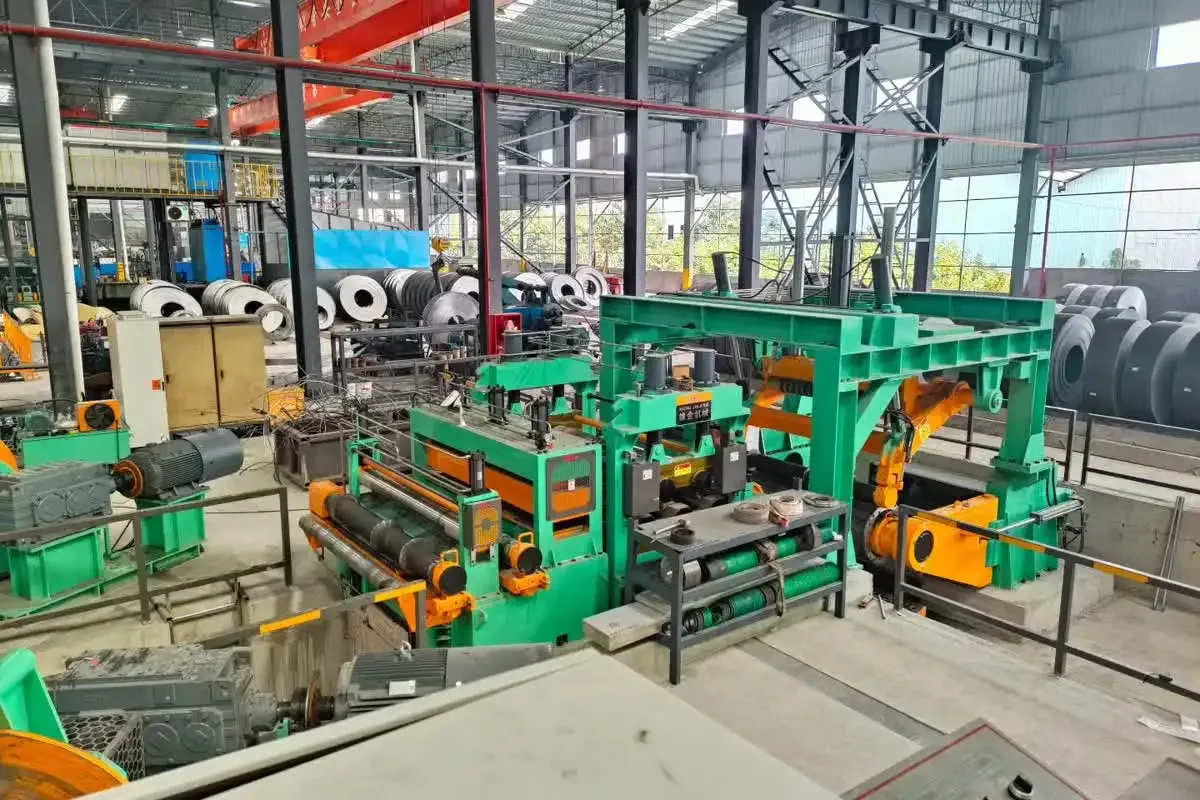
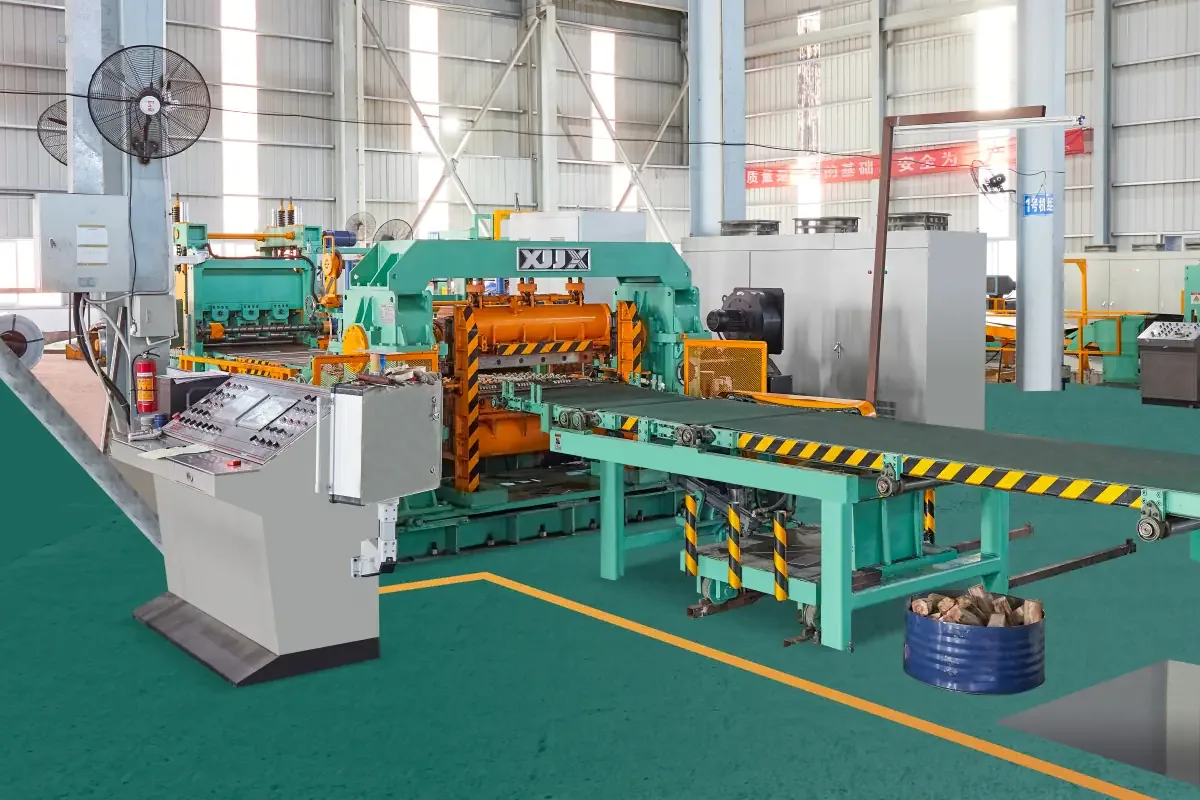
Misalnya, cut-to-length line terintegrasi 1850 mm untuk otomotif dan baja galvanis harus dievaluasi sebagai sebuah sistem: kondisi coil masuk, kebutuhan leveler, kualitas potong, penanganan lembaran jadi, dan penggunaan berikutnya oleh pelanggan harus didiskusikan bersama. Demikian pula, lini flying shear 1650 tipe berkecepatan tinggi membutuhkan modul koreksi dan feeding yang konsisten dengan metode produksi yang dipilih — alih-alih memandang shear sebagai pembelian yang terisolasi.
Pandangan sistem ini juga mencegah masalah penawaran yang umum: menentukan mesin hanya berdasarkan ketebalan nominal. Ketebalan penting, tetapi tidak mendefinisikan kekuatan, lebar, kondisi permukaan, geometri coil, atau ekspektasi kualitas akhir. Dua coil dengan ketebalan nominal yang sama bisa membutuhkan penanganan yang sangat berbeda.
Enam pertanyaan pembeli yang meningkatkan pemilihan peralatan
- Material apa yang akan diolah? Definisikan keluarga kelas, kondisi, perkiraan karakteristik kekuatan, rentang ketebalan dan lebar, serta sensitivitas permukaan.
- Bagaimana coil masuknya? Gambarkan lengkungan coil, crossbow, gelombang tepi, tekuk tengah, kerusakan lokal, dan seberapa sering kondisi ini terjadi.
- Apa hasil akhir yang dibutuhkan? Definisikan apakah targetnya adalah feeding yang stabil, lengkungan coil yang lebih sedikit, derajat kerataan lembaran yang lebih baik, penumpukan yang terkendali, atau persyaratan fabrikasi pada tahap berikutnya.
- Apa yang terjadi setelah koreksi? Nyatakan apakah strip akan dipotong, direcoil, dipotong sesuai ukuran, dilas, di-blank, dibentuk, atau dipasok sebagai lembaran.
- Bagaimana kualitas akan diverifikasi? Sepakati metode penerimaan yang praktis. Inspeksi visual, kriteria kerataan, dan kinerja pada tahap berikutnya tidak selalu setara.
- Seberapa bervariasi produksinya? Lini yang mengolah material, lebar, dan pesanan secara bergantian mendapat manfaat dari disiplin set-up yang jelas dan resep yang dapat diulang.
Pertanyaan-pertanyaan ini memberi produsen peralatan informasi yang dibutuhkan untuk mengusulkan konsep lini yang tepat. Pertanyaan ini juga membantu pembeli membandingkan penawaran berdasarkan cakupan teknologi, bukan hanya berdasarkan nama mesin yang menonjol.
Desain lini dan kendali memengaruhi hasil
Leveler atau straightener tidak bekerja sendirian. Karakteristik uncoiler, guiding masuk, tegangan strip, pinch roll, kontrol loop, pelumasan atau perlindungan permukaan, waktu pemotongan, dan penanganan keluaran dapat memengaruhi cara material bergerak dan tampilan produk akhir. Keselarasan yang buruk atau tegangan yang tidak stabil dapat melemahkan modul koreksi yang dipilih dengan baik. Sebaliknya, set-up lini yang seimbang dapat membuat pengaturan lebih dapat diulang dan menyederhanakan keputusan operator.
Kendali penting karena produksi jarang terdiri dari satu coil tetap. Dengan keluarga material yang berulang, pengaturan berbasis resep dan umpan balik yang jelas dapat membantu operator kembali ke pengaturan yang diketahui dengan lebih konsisten. Inilah alasan otomasi pengolahan coil layak mendapat perhatian melampaui kecepatan lini: otomasi yang bermanfaat mendukung disiplin set-up, observabilitas proses, dan ketertelusuran kualitas di samping kecepatan keluaran.
Otomasi tidak boleh dipandang sebagai pengganti desain mekanik proses yang kokoh. Langkah pertama adalah mendefinisikan material, target kualitas, dan rute teknologi berikutnya dengan jelas. Ketika hal ini jelas, konsep kontrol dapat ditentukan untuk membuat proses yang dipilih lebih dapat diulang.
Pendekatan praktis bagi pelanggan XIONGJIN MACHINERY
Saat mendiskusikan lini baru dengan XIONGJIN MACHINERY, pembeli dapat mempercepat peninjauan teknis dengan menyajikan daftar material yang representatif, masalah bentuk pada sampel, proses berikutnya yang direncanakan, dan definisi praktis kualitas produk jadi. Ini memudahkan penentuan apakah aplikasi membutuhkan fungsi koreksi yang kompak, modul leveler yang lebih lengkap, atau tata letak lini yang berbeda.
Kuncinya adalah tidak mengasumsikan bahwa setiap coil atau setiap penggunaan akhir membutuhkan peralatan yang sama. Pilihan yang kokoh secara teknis menyeimbangkan karakteristik material, persyaratan produk, efisiensi, akses perawatan, dan nilai komersial dari keluaran yang lebih baik. Konfigurasi pasti, rentang ketebalan yang dapat diterapkan, dan ekspektasi kinerja harus divalidasi terhadap material dan kondisi teknologi aktual pelanggan.
Kesimpulan
Keputusan antara leveler dan straightener pada akhirnya adalah keputusan teknologi. Straightener bisa menjadi jawaban yang efisien ketika targetnya adalah feeding yang stabil dan lengkungan coil yang lebih sedikit. Leveler umumnya merupakan pilihan yang lebih tepat ketika bentuk strip dan derajat kerataan lembaran menjadi pusat nilai tahap berikutnya. Pengolah yang mendefinisikan kondisi coil masuk, target kualitas akhir, dan seluruh rute lini sebelum meminta penawaran memberi produsen peralatan fondasi terbaik untuk solusi yang efektif dan masuk akal secara komersial.